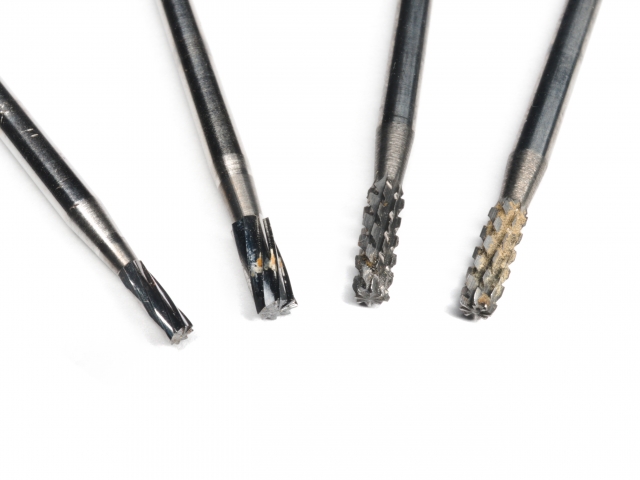
超硬工具メーカーおすすめ11選|特徴や選ぶ際のポイントを解説!
- おすすめメーカー
- 超硬




特殊切削工具メーカーを徹底比較
一般工具では対応が難しい複雑な加工や、生産性向上のための加工改善に欠かせない特殊切削工具。自社に合ったメーカーを見極めるのは簡単ではありません。当サイトでは、特殊切削工具メーカーを技術力・品質・短納期・提案力などのさまざまな視点から比較してご紹介しています。現場担当者や購買担当者が納得して依頼先を選べるようサポートします。
国内で唯一!切削工具・保持具・治具をトータルで設計・製作できるメーカー
豊富な実績と培われた対応力でお客様に寄り添い、課題解決に貢献します。ABS(アフター&ビフォアサービス)として納品後のセットアップや在庫管理といったサービスの提供にも力を入れており、生産現場を徹底サポートできる体制が整っています。
特徴 01
商社機能で世界中の
優れた製品をお届け
特徴 02
刃先から保持具まで総合的な品質保証
特徴 03
充実の
アフターサポート
| 創業・設立 | 1958年3月創立 |
|---|---|
| 従業員数 | 連結1,169名/単体390名(2026年2月28日時点) |
| 資本金 | 28億8,201万円 |
| 本社所在地 | 〒473-8511 愛知県豊田市吉原町平子26番地 |
| 事業内容 | 超硬工具・ダイヤモンド工具などの切削工具、工具保持具・治具の製造販売を中心に、金型、工作機械・部品、自動車部品の製造販売、金属表面処理加工などを展開 |
| 主要取引先 | トヨタ自動車、日産自動車、本田技研工業、デンソー、アイシン、DMG森精機、不二越 ほか |
| 主な取扱製品 | 穴あけ工具(ドリル・リーマ)、ボーリングホルダ/ラインバー、バリ取りホルダ、G-oneホルダ、チャック治具・各種治具 ほか |
納期厳守率99.328%!独自の技術力と盤石な生産システムで理想の切削工具を形に
営業・技術・製造が三位一体となった盤石の生産体制により、業界最高水準の納期厳守率を誇っています。年間34万件以上の案件事例を把握する技術のプロが直接話を聞き、設計や見積もりをその場で実施。あらゆるニーズに全力で応え、お客様の満足を徹底的に追及します。
特徴 01
国内10,000社の
実績
特徴 02
全国からの
お問い合わせに対応
特徴 03
メーカー×商社機能のハイブリッド
| 創業・設立 | 2012年10月16日設立 |
|---|---|
| 従業員数 | 110名 |
| 資本金 | 9,900万円 |
| 本社所在地 | 〒459-8001 愛知県名古屋市緑区大高町下塩田18番地 |
| 事業内容 | 超硬特殊切削工具、PCD特殊切削工具、水系超音波洗浄機、コレットチャック・ガイドブッシュの製造販売、一般工具・治具・各種工作機械の販売 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | 特殊切削工具(超硬・ハイス、PCD・CBN、ロウ付工具、主軸一体型工具)、マイクロドリル、面取りカッター・バリ取りツール「メントル」、コレットチャック・ガイドブッシュ、検査具・治具、洗浄機 ほか |
毎月1,000種類以上の特殊切削工具を製作!特殊なニーズにも即時対応で製造工程の発展に貢献
あらゆるニーズに応える豊富な商品ラインアップを取り揃え、最適なソリューションを提供します。ラインナップにない特殊な工具でも、即時設計して幅広いニーズに対応可能です。最新の設備と50年以上の加工実績で製造工程の発展に貢献します。
特徴 01
多種多様な
商品ラインナップ
特徴 02
日本有数の
最新設備保有
特徴 03
徹底した
品質管理
| 創業・設立 | 1965年3月創業/1971年法人化 |
|---|---|
| 従業員数 | 公式サイトに記載なし |
| 資本金 | 2,500万円 |
| 本社所在地 | 〒577-0827 大阪府東大阪市衣摺2丁目7番29号 |
| 事業内容 | 切削工具の製造販売・再研磨。毎月1,000種類以上の特殊工具を製作 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | ドリル、リーマ、エンドミル、ザグリカッター、フォームドカッター、T溝カッター、面取りカッター、スレッドミル、PCD・ダイヤモンド工具 ほか |
設計図は現場で書き起こし!技術力であらゆる加工条件のニーズに対応
超硬工具、CBN工具などの複合加工が得意。お客様の生の声を反映させるため、実際に現場を見ながら話し合い、設計図を起こすことで問題解決の核心に迫ります。大手には真似できない迅速な対応により、お客様の安心と信頼を勝ち得てきたメーカーです。
特徴 01
高い精度を確保する現場の目・手
特徴 02
柔軟度の高い
図面制作
特徴 03
オリジナル工具の
豊富な製造実績
| 創業・設立 | 1984年2月創業/1985年4月設立 |
|---|---|
| 従業員数 | 公式サイトに記載なし |
| 資本金 | 9,000万円 |
| 本社所在地 | 〒583-0841 大阪府羽曳野市駒ケ谷5-89 |
| 事業内容 | 穴加工向けのPCD・CBN・超硬工具など、特殊切削工具の設計・製造。オーダー品を中心に展開 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | Fドリル、リーマ・Fリーマ、ザグリカッター、Tスロットカッター、キーシートカッター、平錐、フォームドカッター、柄付アンギュラーカッター ほか |
納期厳守率99.328%!独自の技術力と盤石な生産システムで理想の切削工具を形に
営業・技術・製造が三位一体となった盤石の生産体制により、業界最高水準の納期厳守率を誇っています。年間34万件以上の案件事例を把握する技術のプロが直接話を聞き、設計や見積もりをその場で実施。あらゆるニーズに全力で応え、お客様の満足を徹底的に追及します。
特徴 01
国内10,000社の
実績
特徴 02
全国からの
お問い合わせに対応
特徴 03
メーカー×商社機能のハイブリッド
| 創業・設立 | 2012年10月16日設立 |
|---|---|
| 従業員数 | 110名 |
| 資本金 | 9,900万円 |
| 本社所在地 | 〒459-8001 愛知県名古屋市緑区大高町下塩田18番地 |
| 事業内容 | 超硬特殊切削工具、PCD特殊切削工具、水系超音波洗浄機、コレットチャック・ガイドブッシュの製造販売、一般工具・治具・各種工作機械の販売 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | 特殊切削工具(超硬・ハイス、PCD・CBN、ロウ付工具、主軸一体型工具)、マイクロドリル、面取りカッター・バリ取りツール「メントル」、コレットチャック・ガイドブッシュ、検査具・治具、洗浄機 ほか |
高い開発力と技術力でお客様のニーズに応え続ける小径特殊工具のプロ
日本で最初にセンタードリルの生産を始めたメーカーで、現在は小径の特殊工具に的を絞って技術開発を行っています。細いドリルや面取り工具などφ6mm以下の小径にこだわり、φ8μmの極小径ドリルまで豊富にラインアップ。得意分野をとことん極めているのが強みです。
特徴 01
小径の
特殊工具に特化
特徴 02
日々の研究を
生かした提案力
特徴 03
高い技術で高速・
長寿命加工を実現
| 創業・設立 | 1928年6月創業/1940年株式会社岩田鉄工所を設立 |
|---|---|
| 従業員数 | 35名(2022年時点) |
| 資本金 | 4,000万円 |
| 本社所在地 | 〒463-0808 愛知県名古屋市守山区花咲台2丁目901番1(テクノヒル名古屋E-3) |
| 事業内容 | 工具・機械の開発・製造・販売 |
| 主要取引先 | トヨタ自動車、日産自動車、本田技研工業、デンソー、ヤマザキマザック、DMG森精機、ソニー、Bosch、LEGO ほか |
| 主な取扱製品 | SPセンター、センタードリル、トグロンシリーズ、極小径工具、特殊切削工具、面取り工具、高硬度材用工具 ほか |
納期厳守率99.328%!独自の技術力と盤石な生産システムで理想の切削工具を形に
営業・技術・製造が三位一体となった盤石の生産体制により、業界最高水準の納期厳守率を誇っています。年間34万件以上の案件事例を把握する技術のプロが直接話を聞き、設計や見積もりをその場で実施。あらゆるニーズに全力で応え、お客様の満足を徹底的に追及します。
特徴 01
国内10,000社の
実績
特徴 02
全国からの
お問い合わせに対応
特徴 03
メーカー×商社機能のハイブリッド
| 創業・設立 | 2012年10月16日設立 |
|---|---|
| 従業員数 | 110名 |
| 資本金 | 9,900万円 |
| 本社所在地 | 〒459-8001 愛知県名古屋市緑区大高町下塩田18番地 |
| 事業内容 | 超硬特殊切削工具、PCD特殊切削工具、水系超音波洗浄機、コレットチャック・ガイドブッシュの製造販売、一般工具・治具・各種工作機械の販売 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | 特殊切削工具(超硬・ハイス、PCD・CBN、ロウ付工具、主軸一体型工具)、マイクロドリル、面取りカッター・バリ取りツール「メントル」、コレットチャック・ガイドブッシュ、検査具・治具、洗浄機 ほか |
国内で唯一!切削工具・保持具・治具をトータルで設計・製作できるメーカー
豊富な実績と培われた対応力でお客様に寄り添い、課題解決に貢献します。ABS(アフター&ビフォアサービス)として納品後のセットアップや在庫管理といったサービスの提供にも力を入れており、生産現場を徹底サポートできる体制が整っています。
特徴 01
商社機能で世界中の
優れた製品をお届け
特徴 02
刃先から保持具まで総合的な品質保証
特徴 03
充実の
アフターサポート
| 創業・設立 | 1958年3月創立 |
|---|---|
| 従業員数 | 連結1,169名/単体390名(2026年2月28日時点) |
| 資本金 | 28億8,201万円 |
| 本社所在地 | 〒473-8511 愛知県豊田市吉原町平子26番地 |
| 事業内容 | 超硬工具・ダイヤモンド工具などの切削工具、工具保持具・治具の製造販売を中心に、金型、工作機械・部品、自動車部品の製造販売、金属表面処理加工などを展開 |
| 主要取引先 | トヨタ自動車、日産自動車、本田技研工業、デンソー、アイシン、DMG森精機、不二越 ほか |
| 主な取扱製品 | 穴あけ工具(ドリル・リーマ)、ボーリングホルダ/ラインバー、バリ取りホルダ、G-oneホルダ、チャック治具・各種治具 ほか |
毎月1,000種類以上の特殊切削工具を製作!特殊なニーズにも即時対応で製造工程の発展に貢献
あらゆるニーズに応える豊富な商品ラインアップを取り揃え、最適なソリューションを提供します。ラインナップにない特殊な工具でも、即時設計して幅広いニーズに対応可能です。最新の設備と50年以上の加工実績で製造工程の発展に貢献します。
特徴 01
多種多様な
商品ラインナップ
特徴 02
日本有数の
最新設備保有
特徴 03
徹底した
品質管理
| 創業・設立 | 1965年3月創業/1971年法人化 |
|---|---|
| 従業員数 | 公式サイトに記載なし |
| 資本金 | 2,500万円 |
| 本社所在地 | 〒577-0827 大阪府東大阪市衣摺2丁目7番29号 |
| 事業内容 | 切削工具の製造販売・再研磨。毎月1,000種類以上の特殊工具を製作 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | ドリル、リーマ、エンドミル、ザグリカッター、フォームドカッター、T溝カッター、面取りカッター、スレッドミル、PCD・ダイヤモンド工具 ほか |
対話力と技術力で応える特殊工具メーカー!単品製作にも柔軟対応
超硬・ダイヤ素材を用いた特殊工具を50年以上にわたり製造。複合形状ドリルやリーマ、特殊カッターなど多彩な設計に対応し、用途や性能要件を対話を通じて正確に把握。1本からの製作も可能で、多様な加工現場の課題解決に貢献しています。
特徴 01
多彩な特殊形状に
対応
特徴 02
対話重視の
設計提案
特徴 03
1本からの
柔軟な製作体制
| 創業・設立 | 1964年3月創業/1965年4月株式会社へ改組 |
|---|---|
| 従業員数 | 109名 |
| 資本金 | 9,800万円 |
| 本社所在地 | 〒141-0032 東京都品川区大崎3-6-21 ニュー大崎213号 |
| 事業内容 | 超硬合金切削工具、耐摩工具、ダイヤモンド工具、特殊工業用刃物の設計・開発・製造・販売 |
| 主要取引先 | 公式サイトに記載なし |
| 主な取扱製品 | 特殊超硬・ダイヤモンド工具、ドリル(HFドリル、バニシングドリル、CFRP用ドリル等)、リーマ、エンドミル、面取りカッター、サイドカッター、メタルソー ほか |
POINT
01
柔軟な生産体制と調整力を持ち、「早く、正確に、確実に」対応できるか
多品種・少量・短サイクル生産が求められる現代の製造現場において、短納期対応は製造業の競争力を左右する重要な要素です。
突発的な仕様変更やトラブルへの迅速な対応、試作から量産へのスピード展開など、加工現場のリードタイム短縮を実現するには、柔軟な生産体制と調整力を持つメーカーの存在が不可欠です。短納期対応に優れたメーカーかつ、「早く、正確に、確実に」納める力を備えているかは重要な要素となります。
POINT
02
長期的視点で工具の"真の価値"を見極める
生産工程の原価低減を実現するためには、コストパフォーマンスの高い特殊切削工具を導入することが重要です。
特殊切削工具は消耗品なので、初期導入コストだけでなく、寿命やメンテナンス性、加工精度の高さなど、工具の品質や性能を考慮する必要があります。価格と性能のバランスを見極め、長期的な視点でコストパフォーマンスの高さを判断することが、メーカー選定において重要なポイントです。
POINT
03
現場目線で提案できるメーカー選びが成功のカギ
特注の特殊切削工具を依頼する際は、提案力の高いメーカーを選ぶことが非常に重要です。単に図面通り製作するのではなく、工具の用途や使用環境、加工条件などを深く理解し、現場が抱えている課題に応じて最適な工具仕様や加工条件を提案できる提案力があるメーカーを選ぶことで、加工トラブルの解決や生産性向上に繋がるでしょう。
現場目線で最適な特殊切削工具を提案し、技術的サポートができるメーカーを選ぶことが、成功のカギとなります。
POINT
04
高い技術力と設備力が、品質をつくる
特殊切削工具の品質は、加工精度や生産効率、工具の寿命といった様々なポイントに直結する重要な要素です。
個別のニーズに応じた設計が求められる特殊切削工具の場合、メーカーには理想の形状を正確に再現できる生産体制が欠かせません。より良い製品を長く使い続け、加工現場における悩みを解決するためには、高い技術力や最新の設備によって高い品質を保証しているメーカーを選ぶのが良いでしょう。
POINT
05
"作って終わり"ではない、伴走型のサポート体制
特殊切削工具は作って終わり、ではありません。メーカーには不具合が生じた、加工条件を見直さなければならないといった事態に迅速かつ的確に対応できる体制が求められます。
定期的なメンテナンス提案や再研磨、設計変更への対応など、現場の課題に寄り添った支援で生産現場をトータルサポートしてくれるメーカーを選ぶことで、長期的な安定稼働と信頼性の高いものづくりを実現させられます。
性能を最大限に引き出すためには
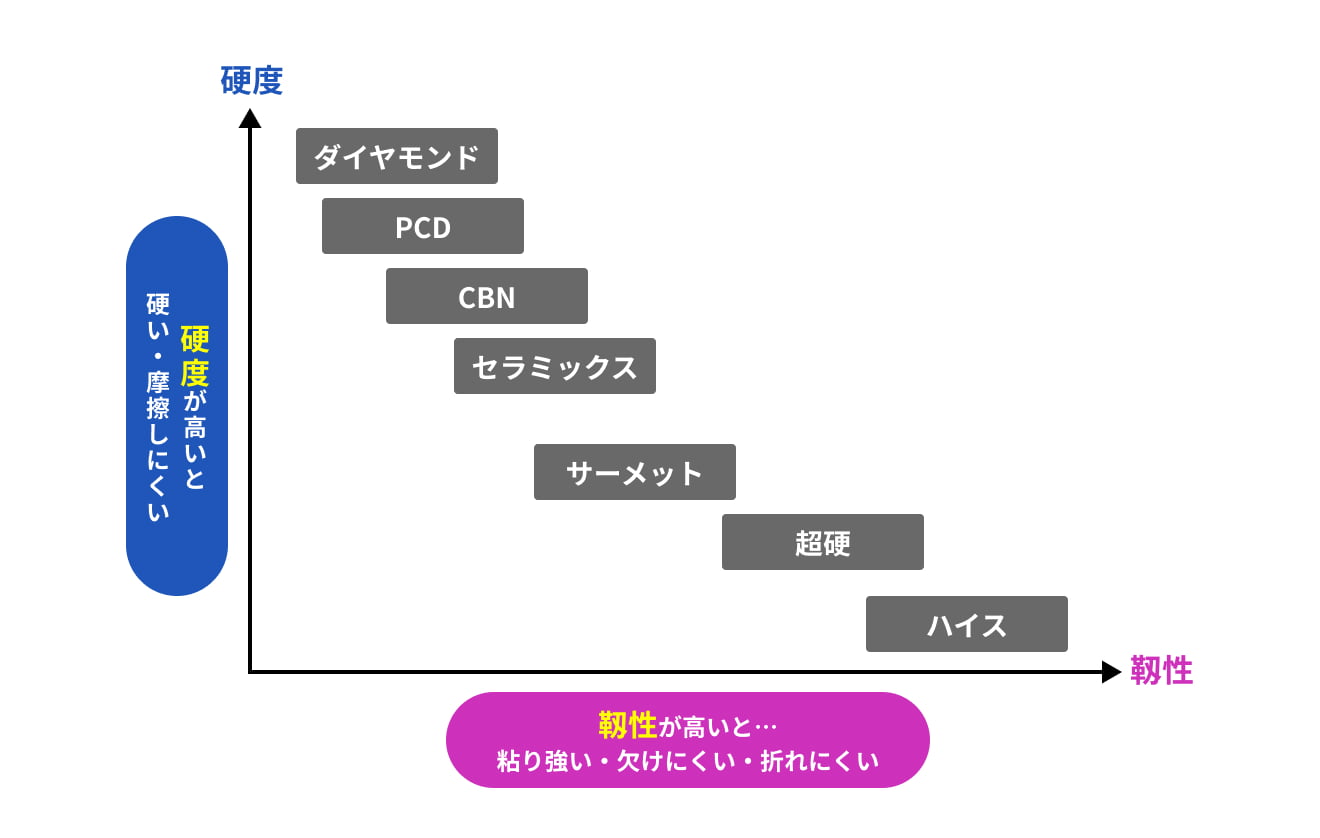
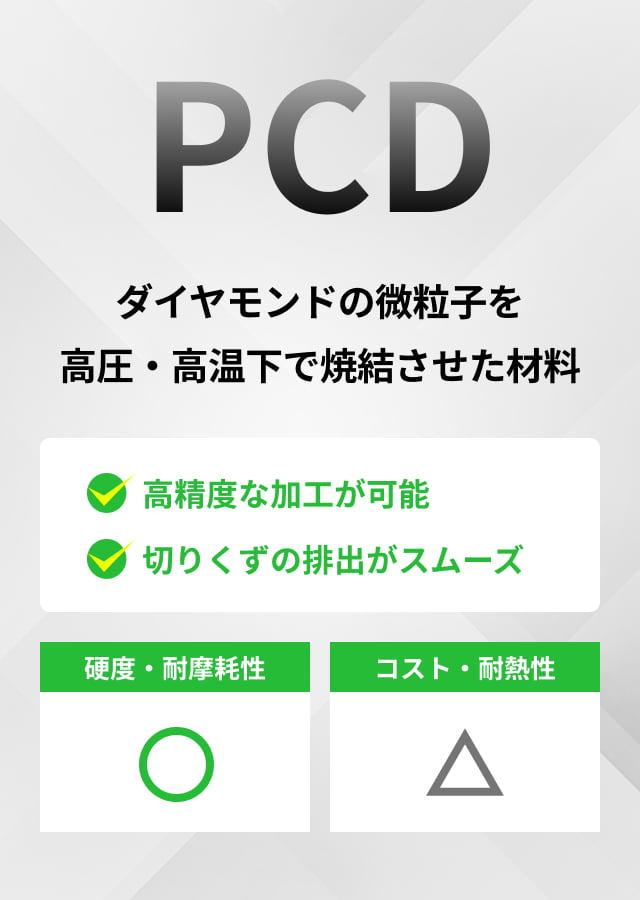
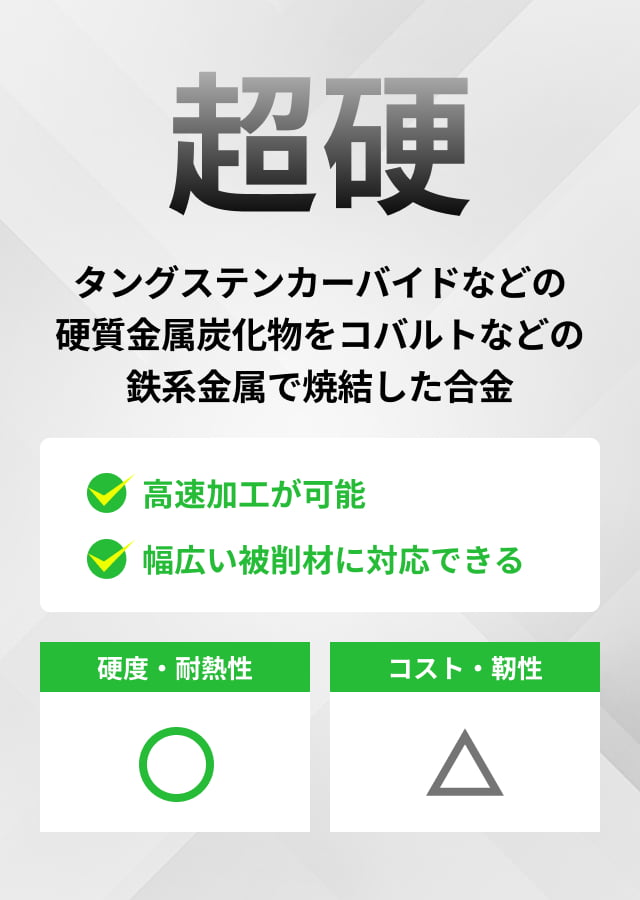
高温でも硬度を維持でき、高速加工を得意としています。欠けやすいのはデメリットですが、化学的に安定で被削材と反応しません。
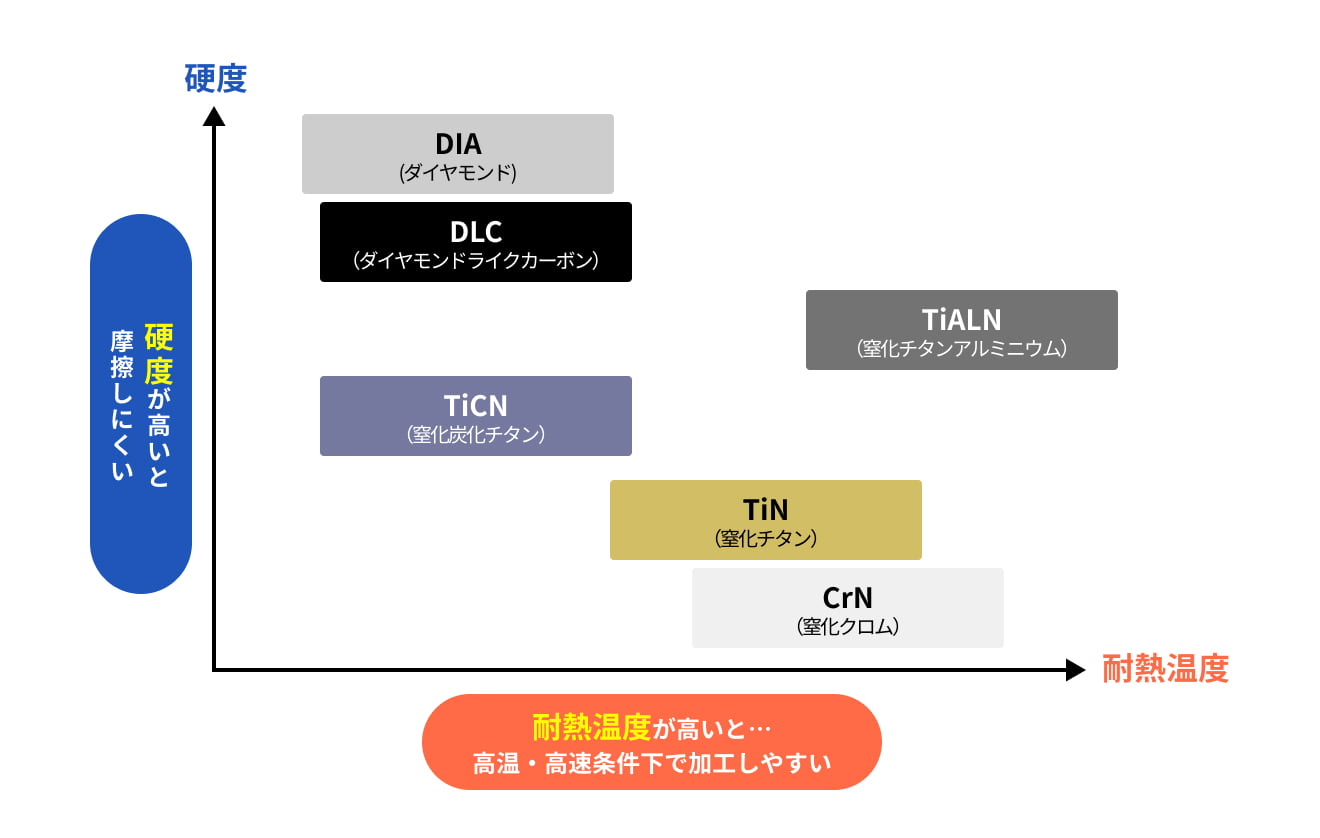
薄紫がかったグレー色のコーティング。耐熱性は低いものの耐摩耗性が高く、工具の長寿命化に貢献してくれるでしょう。
黒またはグレーのコーティング。硬度と摩耗性のバランスが良く、金属皮膜素材のように錆びることがないのも大きな特徴です。
摩擦抵抗が少なく潤滑性、耐熱性に優れています。特に銅に対する耐摩耗性が高く、銅の加工時に用いられることが多いです。
耐摩耗性が非常に高く、工具の長寿命化を実現してくれるコーティングです。母材との密着性も高く、加工精度の向上も期待できます。
切削加工では、工具や加工条件、被削材の特性などによって、さまざまなトラブルが発生します。
加工精度の低下や工具寿命の短縮を防ぐためには、
症状に応じて原因を見極め、
適切に対策することが重要です。
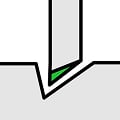
切削時の熱や圧力によって、被削材の一部が工具の刃先に付着する
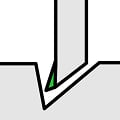
切削時の熱や圧力で被削材の一部が工具刃先に溶着し、まるで刃の一部であるかのように加工に関与してしまう
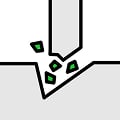
切削時の衝撃や負荷によって、工具の刃先が部分的に細かく欠ける
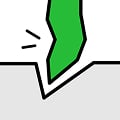
切削時の高温や大きな負荷によって、工具の刃先が変形してしまう
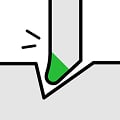
切削を繰り返すことで刃先が徐々にすり減り、切れ味や加工精度が低下する
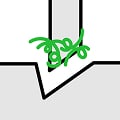
切りくずが工具の溝に詰まることで、切れ味の低下や工具の破損を招く
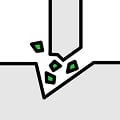
工具刃先が過大な衝撃や負荷によって大きく欠け落ちる
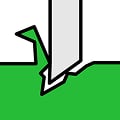
加工面が引きちぎられたような状態になり、表面が粗くなる
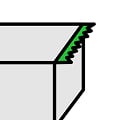
加工した部分の端に、意図しない突起や出っ張りが残る
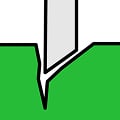
切削時の熱や力によってワークが変形し、寸法や形状にズレが生じる
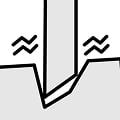
加工中に工具やワークが振動し、加工面や加工精度に悪影響を与える
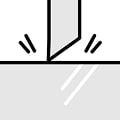
加工による力や変形によって被削材の表面が硬くなり、その後の加工が難しくなる
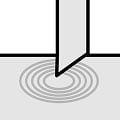
加工面に工具の切削痕や送り目が線状に残り、外観品質や機能面に影響する
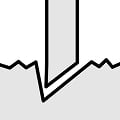
加工後の表面粗さや形状精度が要求水準を満たさず、製品の品質や機能に支障をきたす
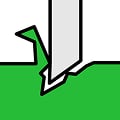
切りくずの巻き付きや工具との接触などによって、加工面にキズが発生する
切りくずが適切に排出されず、工具や加工部周辺に詰まってしまう
ワークを適切に固定できず、加工中のズレや変形などが発生する
特殊切削工具とは、標準的な汎用工具では対応が難しい加工ニーズに応えるために、特定の用途や形状、素材に合わせて設計・製作された切削工具です。複雑な形状の部品加工や高精度な加工、加工工程の集約など特定の要求に応じて最適化され、金属加工業界では不可欠な存在となっています。
標準工具では実現できない工程集約による加工時間の短縮や「高難易度加工の安定化」を図り、生産効率を飛躍的に向上させる点にあります。複数の加工を1本に集約してサイクルタイムを削るだけでなく、難削材や複雑形状への対応、加工精度の上昇による不良率の低減を実現し、製造現場全体のトータルコスト削減と競争力強化に直結するため導入が進められています。
切削加工の主なメリット、デメリットはそれぞれ以下の通りです。
【メリット】
・低コスト・短納期で製作できる
・加工精度が高い
・様々な材料に対応している
・複雑な形状の加工も可能
【デメリット】
・大量生産ではコストが高くなりやすい
・同一製品の再現性を確保するのが難しい
・作業者の技術への依存度が高い
刃の形状は主に以下のような種類が挙げられます。
・直刃:ねじれ角が0°で、刃全体が切削面に対して一気に触れる
・多刃:複数の刃(切れ刃)がついている
・左刃:シャンク側(軸)から見て反時計回りで切削する
・右刃:シャンク側(軸)から見て時計回りで切削する
・ねじれ刃:エンドミルやドリル、リーマのように切削工具の刃がねじれている
それぞれ異なる特徴を持つため、加工に応じて最適な形状を選択することが重要です。
加工時に発生する切りくずは、切削加工において避けることができない問題の1つです。特殊切削工具における対策としては、主に以下が挙げられます。
・オイルホール:切削工具に設けられた切削油が通るための油穴(油孔)のことで、切りくずの排出を促進する
・ブレーカー:切削工具のインサートのすくい面上に設けられる突起や溝のことで、切りくずを分断させたり、カールさせたりする
こうした対策により、切りくずの詰まりや絡まりを防ぎ、製品が傷ついたり工具が破損したりするのを防ぐことができます。