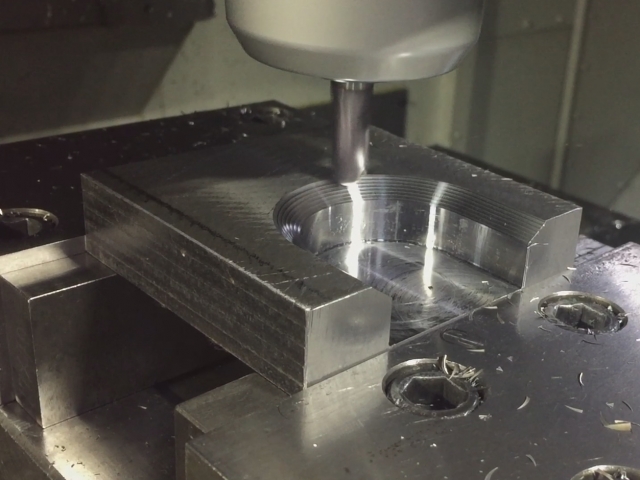
エンドミル加工では、回転数や送り速度、切込み量の設定によって、加工精度や工具寿命が大きく変わります。切削条件が適切でないと、びびりや仕上げ面の悪化、工具の摩耗・欠損などにつながるため注意が必要です。
本記事では、エンドミルの切削条件を構成する要素や回転数・送り速度の計算方法、被削材による条件設定の違いについて解説します。
もくじ
エンドミルの切削条件を構成する3つの要素
エンドミルの切削条件を設定するうえで基本となるのが、回転数・送り速度・切込み量です。工具メーカーでも、この3つが加工負荷を左右する基本的な要素として扱われています。
| 要素 | 内容 | 主に影響すること |
|---|---|---|
| 回転数 | 1分間にエンドミルが回転する回数 | 切削速度、発熱、工具摩耗など |
| 送り速度 | 1分間に工具が進む距離 | 加工能率、1刃あたりの負荷など |
| 切込み量 | 1回の加工で削る深さや幅 | 切削抵抗、びびり、工具への負荷など |
これらは、それぞれを独立して決めるものではありません。例えば、回転数を変えれば適切な送り速度も変わり、切込み量を大きくすれば工具にかかる負荷も増加します。
また、同じ工具でも、溝加工や側面加工といった加工方法、ワークの固定状態、工作機械の剛性などによって適した条件は変わります。そのため、カタログに記載された切削条件を基準としながら、実際の加工状態に合わせて調整することが大切です。
エンドミルの切削条件の計算方法
エンドミルの回転数と送り速度は、切削速度・工具径・刃数・1刃あたりの送り量から計算できます。ここでは、それぞれの計算式と求め方を具体例とあわせて解説します。
回転数
回転数は、切削速度と工具径から以下の式で求めます。
回転数 N(min⁻¹)= 切削速度 Vc(m/min)×1,000 ÷{工具径 D(mm)×π}
例えば、工具径10mmのエンドミルを切削速度100m/minで使用する場合は、次のようになります。
100×1,000÷(10×3.14)≒3,185min⁻¹
したがって、回転数の目安は約3,200min⁻¹です。同じ切削速度であれば、工具径が小さいほど必要な回転数は高くなり、工具径が大きいほど低くなります。算出した回転数が工作機械の上限を超える場合は、機械の最高回転数に合わせて条件を調整します。
送り速度
送り速度は、1刃あたりの送り量・刃数・回転数から求めます。
送り速度 Vf(mm/min)=1刃あたりの送り量 fz(mm/tooth)×刃数 z×回転数 N(min⁻¹)
例えば、1刃あたりの送り量が0.05mm、4枚刃、回転数3,200min⁻¹の場合は、以下のとおりです。
0.05×4×3,200=640mm/min
この場合、送り速度の目安は640mm/minです。送りが小さすぎると刃先が十分に切り込まず、擦れによって摩耗が進むことがあります。一方、大きすぎると刃先への負荷が増え、欠けや折損につながる可能性があります。
切込み量
切込み量は、回転数や送り速度のように単一の計算式で決めるものではありません。工具径や加工方法、工具の突き出し量などを踏まえて設定します。エンドミル加工における代表的な切込み量は、次の2種類です。
| 軸方向切込み量(ap) | 工具の軸方向に削る深さ |
|---|---|
| 径方向切込み量(ae) | 工具径方向に削る幅 |
溝加工のように工具径いっぱいを使って削る場合と、側面を浅く削る場合では、工具にかかる負荷が異なります。
切込み量を大きくすると加工能率は上がりますが、その分だけ切削抵抗も増えます。びびりや工具のたわみが発生する場合は、切込み量を小さくするなどの調整が必要です。
被削材ごとのエンドミル切削条件の目安
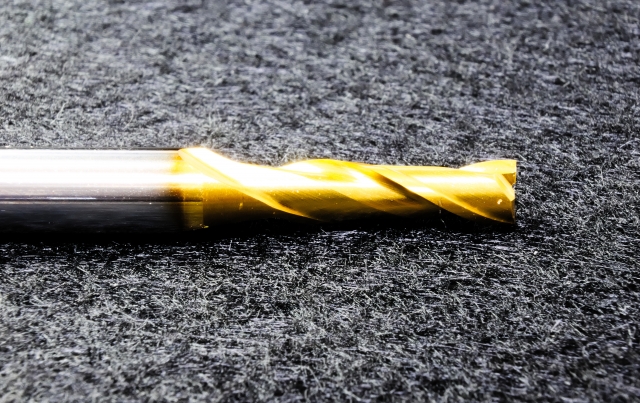
エンドミルの切削条件は、被削材の硬さだけでなく、粘りや熱の伝わりやすさによっても変わります。代表的な被削材ごとの傾向は以下のとおりです。
| 被削材 | 切削速度の傾向 | 条件設定のポイント |
|---|---|---|
| 一般銅 | 標準的 | 工具メーカーの推奨条件を基準に設定しやすい |
| ステンレス | 一般鋼より低め | 加工硬化や発熱を抑える |
| アルミニウム | 高め | 溶着と切りくず排出に注意する |
| チタン・耐熱合金 | 低め | 発熱を抑え、刃先への負荷を軽減する |
一般鋼
S45Cなどの一般鋼は、エンドミル加工で広く扱われる被削材です。工具メーカーからも切削条件が豊富に提示されているため、推奨値を基準に条件を設定しやすいでしょう。
しかし、同じ鋼材でも硬度や熱処理の有無によって適切な条件は変わります。特に焼入れ材や調質材では、未処理の鋼材と同じ条件を使用すると工具への負荷が大きくなるため、硬度まで確認して設定しなければなりません。
ステンレス
ステンレスは粘りが強く、加工中に発生した熱によって加工硬化しやすい材料です。そのため、一般鋼より切削速度を抑えながら、刃先が加工面を擦り続けない条件を設定することが重要です。
送りを必要以上に小さくすると、切削よりも擦れが増えて加工硬化や工具摩耗につながることがあります。また、切りくずが刃先にまとわりつかないよう、排出性にも注意が必要です。
アルミニウム
アルミニウムは比較的高速で加工しやすく、一般鋼やステンレスより高い切削速度を設定できる材料です。一方、軟らかく粘りがあるため、切りくずが刃先に溶着しやすい点には注意が必要です。溶着すると切れ味が低下し、加工面の悪化や寸法精度の低下につながります。
アルミ加工では、切りくずを排出しやすい刃形状のエンドミルを使用し、切削油剤やエアブローなどで切りくずを加工部に残さないことが重要です。
チタン・耐熱合金
チタン合金やインコネルなどは、エンドミル加工の難易度が高い難削材です。切削熱が刃先に集中しやすいため、一般鋼より切削速度を抑えて加工します。
また、切込み量や工具の突き出し量が大きいと刃先への負荷が増え、欠けや摩耗につながりやすくなります。工具剛性を確保したうえで、切削油剤を十分に供給し、加工部の発熱を抑えることが重要です。
特にインコネルなどの耐熱合金では、チタン以上に切削速度を抑えた条件が設定されるケースもあります。
切削条件が合っていないときに起こるトラブルと対処法
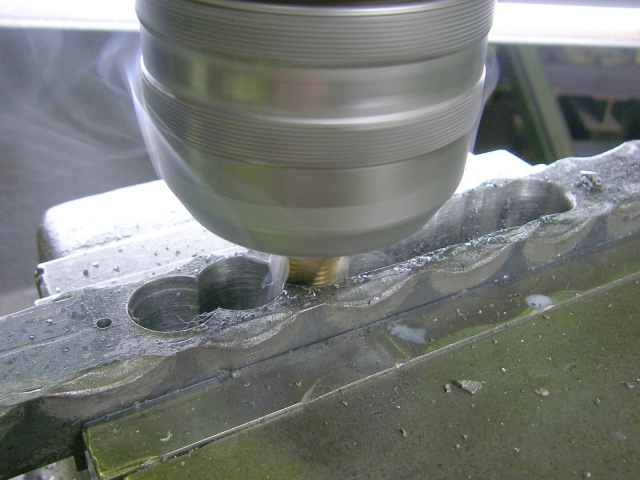
切削条件が適切でない場合、びびりや工具の摩耗、仕上げ面の悪化などが発生します。トラブルが起きたときは、原因として考えられる項目を一つずつ確認しましょう。ここでは、代表的なトラブルと対処法について解説します。
びびり
加工面に周期的な模様や波打ちが現れる場合は、びびりが発生している可能性があります。まずは切込み量や回転数を見直し、工具に過度な負荷がかかっていないか確認します。
また、工具の突き出し量を短くする、ワークの固定を強固にするなど、加工系全体の剛性を高めることも効果的です。条件を変更しても改善しない場合は、ホルダの取り付け状態や主軸の振れなど、設備側も確認しましょう。
工具の摩耗や欠け
通常より早く刃先が摩耗する場合は、切削速度が高すぎる可能性があります。また、1刃あたりの送り量が小さすぎると、刃先が十分に切り込まず、加工面を擦ることで摩耗が進むこともあります。
刃先が欠ける場合は、送りや切込み量が大きく、1刃あたりの負荷が過剰になっていないか確認しましょう。工具の一部だけに摩耗や欠けが集中している場合は、条件だけでなく、工具の振れや保持状態に問題がないかも確かめてください。
仕上げ面の悪化
加工面に傷やむしれ、筋などが目立つ場合は、刃先の摩耗やびびり、切りくずのかみ込みなどが考えられます。まず刃先の状態を確認し、問題がなければ回転数や送り速度を調整します。切りくずが加工部に残っている場合は、エアブローや切削油剤の供給方法を見直し、再切削を防ぐことも重要です。
仕上げ面の悪化は複数の要因が重なって起こることもあるため、工具・切削条件・切りくず排出・設備の順に確認すると原因を絞り込みやすくなります。
エンドミルの切削条件に関するよくある質問
エンドミルの切削条件を設定する際によくある疑問をまとめました。
Q:カタログの切削条件はそのまま使えますか?
カタログの切削条件は、初期設定の目安として活用できます。しかし、実際の加工では工作機械の剛性や工具の突き出し量、ワークの固定方法、加工形状などによって負荷が変わります。
そのため、推奨値から加工を始め、加工音や仕上がり、工具摩耗の状態を確認しながら調整するのが一般的です。
Q:回転数と送り速度はどちらから決めればよいですか?
まず、被削材や工具に適した切削速度から回転数を求め、その回転数と1刃あたりの送り量、刃数を使って送り速度を算出します。つまり、切削速度から回転数を決め、その後に送り速度を計算する流れになります。
Q:条件を変更するときは何から見直せばよいですか?
発生している症状によって異なります。びびりが発生している場合は回転数や切込み量、工具摩耗が早い場合は切削速度、欠けが発生する場合は送りや切込み量などから確認すると原因を絞り込みやすくなります。
一度に複数の数値を変更すると、どの調整が効果的だったのか判断しにくくなるため、条件は一項目ずつ変更するのがおすすめです。
Q:切削条件を工具メーカーに相談できますか?
多くの工具メーカーでは、自社製品の切削条件について相談できます。被削材や使用する工作機械、工具径、加工方法などを伝えることで、推奨条件や適した工具を提案してもらえる場合があります。
特に難削材や特殊形状の加工では、条件出しの段階からメーカーに相談すると、スムーズに進めやすいでしょう。
【決定版】
特殊切削工具メーカーTOP10!
高精度な加工を支える優良メーカーを厳選し、
技術力・提案力・納期などを徹底比較。
自社の課題や目的に応じた最適なパートナーが
きっと見つかります。
エンドミルの切削条件は加工内容に合わせて設定しよう
エンドミルの切削条件は、回転数・送り速度・切込み量を適切に設定するのが一般的です。回転数と送り速度は計算式から求められるため、それぞれの数値の関係を理解しておくと条件設定がしやすくなります。
しかし、適した条件は被削材や工具径、刃数、加工方法などによって異なります。計算で求めた数値やメーカーの推奨値を基準に、実際の加工状態を確認することが重要です。
びびりや工具摩耗、仕上げ面の悪化などが見られる場合は、原因となる条件を一つずつ確認しましょう。難削材や特殊な加工など、条件設定が難しい場合は、工具メーカーに相談するのもおすすめです。
おすすめの特殊切削工具メーカー
-
高品質 なら!
-
技術力 なら!
-
短納期 なら!
-
提案力 なら!


この記事の執筆者
特殊切削工具メーカー比較サイト編集部
おすすめの特殊切削工具メーカーを厳選してまとめた比較サイトです。特殊切削工具に関する基礎知識からメーカーを選ぶ際のポイントなども紹介しています。一般切削工具では対応が難しい形状の加工や生産効率アップの実現のため、特殊切削工具の導入を必要とする製造現場の担当者様に役立つ情報をまとめましたので、ぜひチェックしてください。