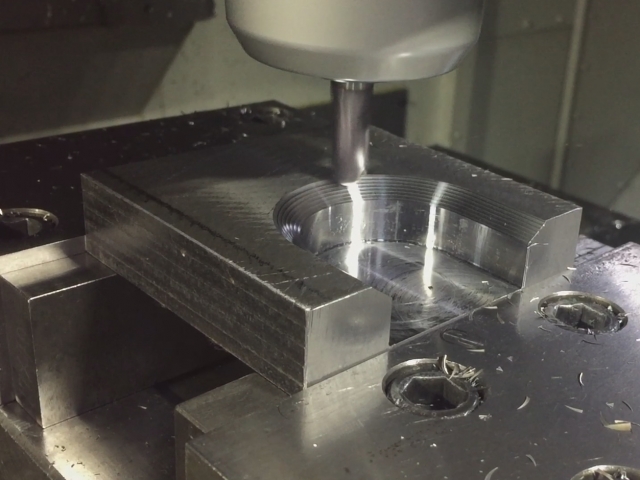
ハイドロチャックは、油圧の力を利用して切削工具を保持するツーリングの一種です。高い振れ精度と優れた振動吸収性を備えており、仕上げ加工やリーマ加工など、精度が求められる加工の現場で広く使われています。
本記事では、ハイドロチャックの基本的な仕組みやメリット・デメリットを解説しています。ほかのツーリングとの違いや、使い方・選び方のポイントもまとめているので、ぜひご確認ください。
もくじ
ハイドロチャックとは
ハイドロチャックとは、内部に封入された油の圧力(油圧)を利用して、エンドミルやリーマ、ドリルなどの切削工具を把持するツールホルダです。「油圧チャック」「ハイドロリックチャック」と呼ばれることもあり、主にマシニングセンタなどで使用されます。
工具のシャンクを全周から均一に締め付けるため、振れ精度が高く、工具の性能を最大限に引き出せる点が大きな特徴です。専用の加熱装置などを必要とせず、レンチ1本で工具の着脱ができる手軽さもあり、精密加工の現場で重宝されています。
ハイドロチャックの仕組み

ハイドロチャックが工具を把持する仕組みは、「パスカルの原理」に基づいています。パスカルの原理とは、密閉された液体の一部に圧力を加えると、その圧力が液体のすべての部分に等しく伝わるという原理です。
ここでは、ハイドロチャックの内部構造と、工具をクランプするまでの流れを解説します。
ハイドロチャックの内部構造
ハイドロチャックの内部は、主に以下の部品で構成されています。
| 部品 | 役割 |
|---|---|
| ボディ | チャック本体。工作機械の主軸に取り付けるテーパ部と、工具を保持するチャック部で構成される |
| 膨張スリーブ(薄肉スリーブ) | 工具のシャンクと直接接触する薄肉の円筒部分。油圧によって内側へ変形し、工具を締め付ける |
| 油室 | 膨張スリーブの外周に設けられた空間。内部に作動油が封入されている |
| クランプスクリュー・ピストン | ねじ込むことで油室内の作動油を加圧する部品 |
ボディの内側には薄肉の膨張スリーブがあり、その外周を取り囲むように油室が設けられています。油室は密閉されており、クランプスクリューとピストンによって内部の油に圧力を加えられる構造です。
工具をクランプする流れ
ハイドロチャックで工具をクランプする流れは、以下の通りです。
- チャックの穴に工具のシャンクを挿入する
- 六角レンチでクランプスクリューを締め込む
- ピストンが押し込まれ、油室内の作動油が加圧される
- 油圧が膨張スリーブの全周に均等に伝わり、スリーブが内側へ変形する
- スリーブが工具のシャンクを全周から締め付け、工具が固定される
工具を取り外す際は、クランプスクリューを緩めるだけです。油圧が解放されると膨張スリーブが弾性によって元の形状に戻り、工具を引き抜けるようになります。
油圧はスリーブの全周に均等にかかるため、特定の点に力が集中することがありません。この均一な締め付けこそが、ハイドロチャックの高い振れ精度を生み出す仕組みです。
ハイドロチャックのメリット
ハイドロチャックは精度の高い加工を行う場合に採用されやすいです。ここでは、ハイドロチャックを採用するメリットについて詳しく解説します。
振れ精度が高い
ハイドロチャックは、油圧によって工具のシャンクを全周から均一に締め付けるため、非常に高い振れ精度を実現します。工具の振れが小さいと、各切れ刃に均等に負荷がかかるため、仕上げ面の品質が安定し、工具寿命の延長にもつながります。
特に、リーマ加工や仕上げ加工のように、ミクロン単位の精度が求められる場面で大きな効果を発揮するのが特徴です。
振動吸収性に優れる
ハイドロチャックの内部にある油の層は、加工中に発生する振動を吸収するダンパーのような役割を果たします。そのため、ほかのツーリングに比べてビビリが発生しにくく、滑らかな加工面が得られやすいです。
振動が抑えられることで、刃先の微小なチッピングも起こりにくくなります。工具寿命の延長だけでなく、主軸へのダメージ軽減にもつながる点がメリットです。
工具の着脱が簡単
ハイドロチャックは、六角レンチでクランプスクリューを締めたり緩めたりするだけで、工具を着脱できます。焼きばめチャックのように専用の加熱装置を用意する必要がなく、コレットチャックのようにナットを強いトルクで締め付ける必要もありません。
作業者による締め付け力のばらつきが生じにくいため、習熟度が浅い作業者でも安定した品質で段取りを行うことが可能です。段取り替えの時間短縮にもつながり、多品種加工の現場で効率改善に役立ちます。
繰り返し精度が安定している
ハイドロチャックは、工具の着脱を繰り返しても振れ精度が変わりにくい点も特徴です。コレットチャックのようにコレットとナットの組み合わせによる誤差が生じにくく、毎回ほぼ同じ精度で工具を保持できます。
工具交換のたびに振れを測定・調整する手間を減らせるため、安定した品質での量産加工にも貢献します。
ハイドロチャックのデメリット
ハイドロチャックにはデメリットもあるため、加工内容に応じて使い分けなければいけません。ここでは、ハイドロチャックを採用する上で知っておきたいデメリットについて紹介します。
重切削では把持力を確認する必要がある
ハイドロチャックは、高い振れ精度や振動吸収性を備えている一方、製品によって把持力や伝達トルクに差があります。仕上げ加工やリーマ加工を主用途とする製品では、大きな切削抵抗がかかる荒加工や重切削に適さないものもあります。
一方、高い伝達トルクを持ち、荒加工や高能率加工に対応したハイドロチャックもあります。そのため、重切削に使用する場合は、ハイドロチャックという種類だけで判断せず、メーカーが示す伝達トルクや対応する加工用途を確認して選ぶことが重要です。
使用できるシャンク径が限られる
ハイドロチャックは、膨張スリーブの変形量が小さいため、基本的にチャックの内径に合ったシャンク径の工具しか把持できません。コレットチャックのように、コレットを交換して幅広い工具径に対応することは難しいです。
異なるシャンク径の工具を使用する場合は、専用のスリーブ(リダクションスリーブ)を使用しなければなりません。なお、使える径や伝達トルク、振れ精度は製品ごとに確認します。
取り扱いを誤ると破損しやすい
ハイドロチャックは精密な内部構造を持つため、誤った使い方をすると破損するおそれがあります。特に、工具を挿入しない状態でクランプスクリューを締め込むと、膨張スリーブが過度に変形して破損する原因になります。
内部の油漏れや膨張スリーブの破損が起こった場合、基本的にユーザー側での修理は難しく、メーカーでの修理や本体交換が必要です。取り扱いのルールを現場で徹底しておくことが大切です。
ハイドロチャックと他のツーリングの違い
マシニングセンタで使用される代表的なツーリングには、ハイドロチャックのほかに、コレットチャックや焼きばめチャック、ミーリングチャックなどがあります。それぞれの特徴を以下の通りです。
| ツーリング | 主な特徴 | 適した加工 |
|---|---|---|
| ハイドロチャック | 高い振れ精度、振動減衰、容易な工具交換 | リーマ、穴加工、仕上げ加工、高能率加工 |
| コレットチャック | 対応径が広く汎用性が高い | 汎用加工 |
| 焼きばめチャック | 高剛性、スリム形状、高い振れ精度 | 高速加工、高精度加工 |
| ミーリングチャック | 高い把持力 | 荒加工、重切削 |
ハイドロチャックは、振れ精度と振動吸収性、着脱の手軽さを兼ね備えている点が強みです。一方で、把持力を重視する重切削には焼きばめチャックやミーリングチャックが適しています。加工内容や求める精度に合わせて、最適なツーリングを選びましょう。
ハイドロチャックを使用する際の注意点

ハイドロチャック本来の精度を保ち、破損を防ぐためには2つのポイントに注意する必要があります。ここでは、ハイドロチャックを使用する際の注意点について紹介します。
工具を十分に挿入してからクランプする
膨張スリーブは、内側から工具のシャンクに支えられることを前提に変形します。工具を挿入していない状態や挿入が浅い状態でクランプすると、支えのない部分でスリーブが過度に変形し、破損の原因になります。
メーカーが定める「最小把持長さ」以上まで工具を挿入してからクランプするようにしてください。工具を外した後は、クランプスクリューを緩めた状態で保管することも大切です。
シャンクの寸法と汚れを確認する
ハイドロチャックは、スリーブをわずかに変形させて工具を締め付けるため、シャンクとの隙間が大きいと十分な把持力が得られません。メーカーが指定するシャンク公差を満たした工具を使用します。
また、シャンクやチャック内径に切りくずや汚れが付着していると、振れ精度や把持状態に影響します。工具を挿入する前に清掃し、油分の扱いも含めてメーカーの取扱方法に従ってください。
ハイドロチャックの寿命とメンテナンス
ハイドロチャックは密閉された油圧機構を持ち、適切に使用・点検すれば長期間使用できるツーリングです。口元にすり割りがないため、切りくずやクーラントが内部に入り込みにくく、日常の手入れも比較的容易です。
しかし、長く使ううちに油圧が効きにくくなり、把持力が低下することがあります。把持力の低下は見た目では判断しにくいため、メーカーによっては把持力を確認するための専用ツールも用意されています。定期的に点検しておきましょう。
把持力が低下したまま使用すると、加工中に工具が滑ったり抜けたりするおそれがあります。点検で異常が見られた場合は、メーカーにオーバーホールを依頼してください。
おすすめのハイドロチャックメーカー3選
ハイドロチャックは、製品によって振れ精度や把持力(伝達トルク)、対応できる加工用途が大きく異なります。どのメーカーの製品を選ぶかで、加工品質や工具寿命、生産性が変わってきます。
ここでは、実績や技術力、製品ラインナップをふまえて、おすすめのメーカーを3社紹介します。
- 株式会社大昭和精機
- エヌティーツール株式会社
- マパール株式会社
株式会社大昭和精機
大昭和精機は、マシニングセンタ用ツーリングの専門メーカーです。同社のハイドロチャックは振れ精度が高く、高精度な加工面に仕上げたい場面で頼りになります。
主軸の端面とテーパの両方で密着させる「BIG-PLUS」に対応したモデルも展開しており、対応する工作機械と組み合わせることで剛性を高めることが可能です。5軸加工機での高精度仕上げ加工に適したクーラント供給機能付きのモデルも用意されており、加工精度と安定性の両立を目指す現場で力を発揮します。
エヌティーツール株式会社
エヌティーツールは、愛知県に本社を置くツーリングの専門メーカーです。ハイドロチャックのほかにミーリングチャックやコレットホルダなども手がけているため、加工内容に応じたツールホルダを同じメーカーでそろえられます。
国内に製造拠点を持ち、スリムタイプや高精度加工向けなど、多様なハイドロチャックを展開していることも特徴です。加工上の課題について技術スタッフに相談できる窓口も設けており、加工条件や現場の悩みに応じたツーリング選定を進められます。
マパール株式会社
マパールは、ドイツに本社を置く精密工具メーカーです。リーマやファインボーリング工具など穴加工の分野に強く、油圧チャックでは「UNIQ」シリーズを展開しています。
穴加工用の工具とホルダを同じメーカーで検討できるため、リーマ加工のように高い精度が求められる工程でも、加工条件に合わせたツーリングを選びやすいことが特徴です。日本法人もあり、国内から製品に関する問い合わせや相談ができるため、精密な穴加工に必要な工具とホルダを総合的に検討できる点が強みです。
ハイドロチャックの仕組みを理解して正しく使おう
ハイドロチャックは、油圧で膨張スリーブを均一に変形させ、工具を全周から締め付けるツーリングです。高い振れ精度と振動吸収性を備えており、仕上げ加工やリーマ加工などの精密加工で大きな効果を発揮します。
一方で、把持力は焼きばめチャックなどに劣り、薄肉のスリーブは誤った扱いで破損することもあります。仕組みを理解したうえで加工内容に合わせて使い分け、定期的な点検をすることで本来の精度を維持できます。
おすすめの特殊切削工具メーカー
-
高品質 なら!
-
技術力 なら!
-
短納期 なら!
-
提案力 なら!
この記事の執筆者
特殊切削工具メーカー比較サイト編集部
おすすめの特殊切削工具メーカーを厳選してまとめた比較サイトです。特殊切削工具に関する基礎知識からメーカーを選ぶ際のポイントなども紹介しています。一般切削工具では対応が難しい形状の加工や生産効率アップの実現のため、特殊切削工具の導入を必要とする製造現場の担当者様に役立つ情報をまとめましたので、ぜひチェックしてください。