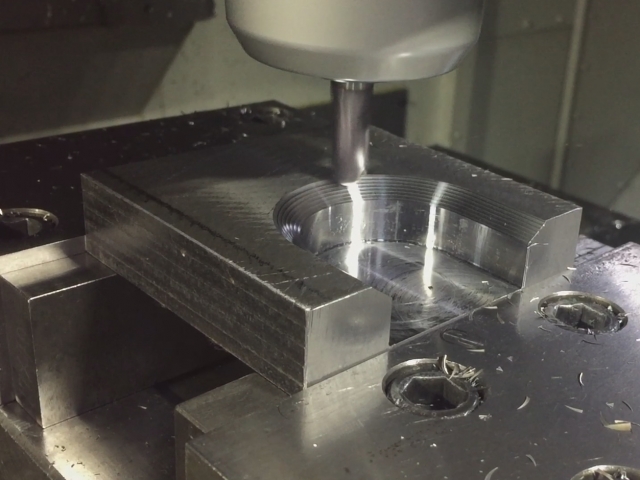
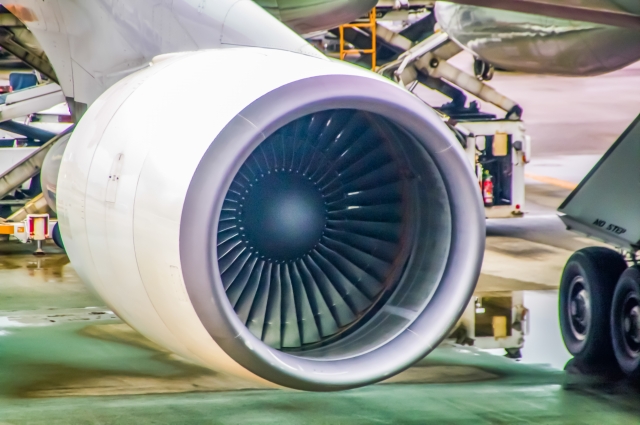
インコネルは、ジェットエンジンやガスタービンなど、高温にさらされる部品に使われるニッケル基の耐熱合金です。優れた耐熱性と耐食性を持つ一方、切削加工では工具が短時間で損傷しやすく、難削材の中でも特に加工が難しい材料として知られています。
本記事では、インコネルの切削加工が難しい理由と、理由ごとの対策を解説します。種類や熱処理状態による加工性の違いもまとめているので、ぜひ参考にしてみてください。
もくじ
インコネルとは?種類と主な用途

インコネルとは、ニッケルを主成分に、クロムや鉄、モリブデン、ニオブなどを添加した耐熱合金です。一般的な金属は高温になると強度が低下しますが、インコネルは700℃前後の高温でも高い強度を維持できるといわれています。代表的な種類は以下の通りです。
| 種類 | 強化の仕組み | 特徴 | 主な用途 |
|---|---|---|---|
| インコネル600 | 固溶強化 | 耐酸化性・耐食性に優れる基本的な合金 | 熱処理炉部品、化学プラント部品 |
| インコネル625 | 固溶強化 | 海水や酸に対する耐食性が特に高い | 海洋設備、化学プラント |
| インコネル718 | 析出硬化 | 時効処理で非常に高い強度が得られる。最も広く使われている | ジェットエンジン部品、ガスタービン |
| インコネルX750 | 析出硬化 | 高温での引張強度や耐クリープ性に優れる | ガスタービン部品、高温用ばね |
熱処理で微細な析出物を生じさせて強度を高める「析出硬化型」の718やX750は、固溶強化型の600や625よりも加工が難しくなります。
インコネルの切削加工が難しい理由
インコネルは難削材の中でも加工が難しい部類に該当します。ここでは、インコネルの切削加工が難しい具体的な理由について解説します。
高温でも強度が低下しにくい
インコネルは高温でも高い強度を保ちやすいため、切削点の温度が上がっても切削抵抗が下がりにくい材料です。その結果、刃先には大きな機械的負荷と熱負荷が同時にかかります。
そのため刃先は常に硬く強い材料を削り続けることになり、大きな切削抵抗と熱が同時にかかります。製品としての優れた特性が、そのまま加工の難しさにつながっているのです。
一般的な鋼材と同じ感覚で切削条件を設定すると、工具が短時間で損傷してしまうケースも少なくありません。
加工硬化しやすい
インコネルは加工硬化しやすく、工具が通過した直後の表面はもとの材料よりも硬くなります。次の刃やパスはこの硬化層を削ることになるため、加工が進むほど刃先の負荷が増していくのも、切削加工が難しい要因の1つです。
しかも、送りや切込みが小さく刃先が材料をこする状態になるほど、硬化は進みます。負荷を減らそうと条件を控えめにすると、かえって削りにくくなるため、加工条件を設定するのは難しいです。
熱伝導率が低い
インコネルは熱伝導率が低く、切削熱が切りくずやワークに逃げにくいため、刃先に熱が集中します。さらに、刃先温度が上がってもインコネル自体は軟化しないため、硬さを失っていくのは工具の側だけです。刃先が切削抵抗に耐えられなくなり、切れ味の低下や欠損が短時間で起こりやすくなります。
硬い炭化物や析出物を含む
インコネルの内部には、ニオブやチタンの炭化物など硬い粒子が含まれています。718やX750のような析出硬化型では、時効処理で生じる微細な析出物も加わります。
これらの粒子は研磨剤のように刃先を削り取るため、切削速度を抑えて熱を減らしても摩耗は進みます。熱対策だけでは工具寿命を延ばしきれない点も、インコネル加工の難しさです。
溶着しやすい
インコネルは粘りが強く、高温下で工具材質と結びつきやすいため、刃先に被削材が付着する溶着が起こりやすい材料です。付着物が積み重なると刃先の形が変わり、仕上げ面の悪化や寸法のばらつきを招きます。
また、付着物が剥がれ落ちる際に刃先の一部を持っていくため、チッピングや欠損も起こりやすくなります。綺麗に切削加工を行うのは非常に難しい素材です。
インコネルを切削加工する方法
インコネルは切削加工が難しい素材です。しかし、加工方法を工夫することで、スムーズな切削加工を実現することは可能です。ここでは、インコネルを切削加工する方法について解説します。
超硬工具で低速加工する
1つ目は、超硬工具を使い、切削速度を低く抑えて加工する方法です。工具が硬さを保てる温度域で加工することで、塑性変形や急激な摩耗を防ぎます。
高圧クーラントなどで刃先を積極的に冷却するのがポイントです。工具の形状を問わず採用でき、断続切削にも対応しやすいため、インコネルを切削加工する上で一般的なアプローチといえます。
しかし、インコネルは適切な切削条件の範囲が狭いです。工具メーカーの推奨条件を目安に摩耗状態を確認しながら条件を詰めていきましょう。
セラミック工具で高速加工する
2つ目は、耐熱性に優れたセラミック工具を使い、超硬工具の数倍以上の切削速度で加工する方法です。あえて切削点を高温にしてインコネルを軟化させ、切削抵抗を下げて高能率に加工します。
主に旋削の荒加工で採用されています。しかし、セラミック工具は靭性が低いため、強い衝撃が加わる不安定な加工や、剛性の低い加工環境では欠損しやすくなります。加工面に熱の影響が残りやすいため、仕上げ加工は超硬工具で行うのが一般的です。
インコネル加工に適した超硬工具の選び方
インコネル加工で最も一般的な超硬工具も、選び方次第で工具寿命が大きく変わります。選ぶ際は、以下の3点を確認するようにしてください。
材種とコーティング
インコネルに含まれる硬い粒子に負けないよう、耐摩耗性の高い材種を選ぶことが重要です。粒子の細かい超微粒子超硬合金は、刃先の強度を保ちながら耐摩耗性を高められます。
コーティングは、高温でも硬さを保ちやすいTiAlN系やAlCrN系が多く使われています。刃先の摩耗を遅らせるだけでなく、溶着を抑える効果も期待できます。
刃先形状
加工硬化や溶着を抑えるには、すくい角を大きくとった切れ味のよい刃先が有効です。一方で、インコネルは切削抵抗が大きいため、刃先を鋭くしすぎると欠けやすくなります。
刃先に適度な丸み(ホーニング)を付けた工具を選び、切れ味と刃先強度のバランスを取ることが大切です。
刃数とねじれ角
エンドミルの刃数は、加工能率と切りくず排出性のバランスを見て選びます。多刃工具は複数の刃で加工できるため高能率化しやすい一方、チップポケットが狭くなります。また、ねじれ角の大きい強ねじれ刃は、切削抵抗を抑えながら滑らかに削れます。
しかし、刃数が多いほど切りくずを排出するスペースは狭くなります。溝加工など切りくずがこもりやすい加工では、排出性とのバランスも考えて選ぶことが重要です。
インコネルの切削加工で押さえたい加工のポイント

インコネルを安定して加工するには、工具選びに加えて、加工条件や加工方法の工夫も欠かせません。ここでは、特に押さえておきたいポイントを紹介します。
送りと切込みを小さくしすぎない
加工硬化を防ぐには、前のパスで硬化した層の下まで刃先が届く送りと切込みを確保することが重要です。工具メーカーの推奨条件の範囲内でも、下限側に寄せすぎないように注意しなければなりません。
仕上げ加工でも、硬化層を除去できる取り代を残しておくことが大切です。また、刃先の摩耗も硬化を促進するため、切れ味が落ちる前に工具を交換してください。
旋削では切込み量を変えながら加工する
旋削加工では、硬化した表面に刃先の同じ位置が当たり続けることで、切込み深さの境界部分だけが局所的に摩耗する「境界摩耗」が起こりやすくなります。
そのため、パスごとに切込み量を変えて摩耗する位置を分散させます。切込み角の小さい工具や丸駒インサートを使うのも効果的です。
ミーリングでは工具の接触角を小さく保つ
エンドミル加工では、工具がワークに接触する角度を小さく保つトロコイド加工が有効です。1刃が削る時間が短くなり、刃先が冷える時間を確保できるため、熱の蓄積を抑えられます。
また、ダウンカットを基本とすることで、刃先が加工硬化した表面から切り込むのを避けられます。
穴あけでは切りくずをこまめに排出する
穴の内部は切りくずと熱がこもりやすく、切りくずが詰まるとドリルの折損につながります。クーラント穴付きのドリルを使い、ステップ送りで切りくずをこまめに排出しながら加工しましょう。
摩耗したドリルで加工を続けると穴の内面が加工硬化し、後工程のリーマ加工やタップ加工にも悪影響を及ぼすため注意が必要です。
加工前に確認したいインコネルの種類と熱処理状態
同じインコネルでも、種類や熱処理の状態によって切削加工の難易度は大きく異なります。600や625のような固溶強化型に比べ、718やX750のような析出硬化型は加工が難しくなります。
中でもインコネル718は、時効処理の後に硬さが大きく高まるため、処理前に荒加工を済ませ、処理後に仕上げ加工を行う工程が取られることもあります。しかし、時効処理でワークがわずかに変形する場合があるため、仕上げ削り代には余裕を持たせておきましょう。
工具メーカーに相談する際や加工を依頼する際は、材料の種類と熱処理の状態をあわせて伝えるようにしてください。適した工具や加工条件を提案してもらいやすくなります。
【決定版】
特殊切削工具メーカーTOP10!
高精度な加工を支える優良メーカーを厳選し、
技術力・提案力・納期などを徹底比較。
自社の課題や目的に応じた最適なパートナーが
きっと見つかります。
インコネルの切削加工に関するよくある質問
インコネルの切削加工に関するよくある質問に回答します。インコネル加工を検討している方は、ぜひ参考にしてみてください。
Q:インコネルとステンレスではどちらが削りにくいですか?
一般的には、インコネルのほうが削りにくいとされています。どちらも加工硬化しやすく熱がこもりやすい材料ですが、インコネルは高温でも高い強度を保ちやすく、硬質な析出物などによる摩耗も起こりやすいため、工具への負荷がさらに大きくなります。
Q:インコネルのタップ加工で折損を防ぐにはどうすればよいですか?
下穴径を適切に設定し、潤滑性の高い切削油を使用することが基本です。それでも折損が続く場合は、切削抵抗を抑えやすいねじ切りフライスへの切り替えも検討してみてください。
材料特性に合わせた工具選びと条件設定が重要
インコネルは、切削熱で軟化しない、加工硬化しやすい、硬い析出物を含むといった複数の特性が重なり、加工が難しくなっている材料です。低速加工と高速加工のどちらで臨むかを見極めたうえで、特性に合った工具選びと加工条件の設定を行いましょう。
標準工具で改善しきれない場合は、耐熱合金の加工実績がある特殊切削工具メーカーに相談し、加工内容に合わせた工具の導入を検討してみてください。
おすすめの特殊切削工具メーカー
-
高品質 なら!
-
技術力 なら!
-
短納期 なら!
-
提案力 なら!
この記事の執筆者
特殊切削工具メーカー比較サイト編集部
おすすめの特殊切削工具メーカーを厳選してまとめた比較サイトです。特殊切削工具に関する基礎知識からメーカーを選ぶ際のポイントなども紹介しています。一般切削工具では対応が難しい形状の加工や生産効率アップの実現のため、特殊切削工具の導入を必要とする製造現場の担当者様に役立つ情報をまとめましたので、ぜひチェックしてください。