チタンは、軽量かつ高強度で、耐食性にも優れた金属です。航空機部品や医療機器、化学プラント設備など幅広い分野で使用されていますが、切削加工の現場では「削りにくい材料」の代表格として知られています。
本記事では、チタン加工が難しいとされる理由や主な加工方法、切削加工を安定させるためのポイントを解説します。工具選びのコツや依頼先を選ぶ際の注意点もまとめているので、チタン加工に課題を感じている方は、ぜひ参考にしてみてください。
もくじ
チタンとは?
チタンとは、鉄の約60%の比重でありながら、鋼に匹敵する強度を持つ金属です。表面に緻密な酸化皮膜を形成するため、海水をはじめとするさまざまな腐食環境で高い耐食性を発揮します。
また、人体との親和性が高く、金属アレルギーを起こしにくい点も特徴です。こうした性質から、航空宇宙分野や医療分野、スポーツ用品、眼鏡フレームなど、軽さと強さの両立が求められる製品で数多く採用されています。
チタンの主な種類
チタンは、大きく「純チタン」と「チタン合金」に分けられます。
| 種類 | 特徴 |
|---|---|
| 純チタン | JIS規格で1種〜4種に分類され、数字が大きいほど強度が高くなる。成形性と耐食性に優れ、化学プラントや熱交換器などで使用される |
| α型チタン合金 | 高温での強度やクリープ特性に優れる。溶接性が良く、ジェットエンジン部品などで使用される |
| α-β型チタン合金 | 強度と加工性のバランスに優れる。代表的なTi-6Al-4V(64チタン)は、チタン合金の中で最も広く使われている |
| β型チタン合金 | 冷間加工性が高く、熱処理によって高い強度が得られる。ばね材や締結部品などで使用される |
一般的に、純チタンよりもチタン合金の方が強度が高く、切削加工の難易度も上がります。特に64チタンは航空機部品や医療用インプラントで広く使われており、加工の機会が多い材料です。
チタン加工が難しいとされる理由
チタンは、ステンレスやインコネルなどと並んで難削材に分類されます。ここでは、チタン加工が難しいとされる主な理由について解説します。
熱伝導率が低く刃先に熱がこもりやすい
チタンの熱伝導率は鉄の数分の1程度しかなく、64チタンではさらに低い値となります。そのため、切削時に発生した熱がワークや切りくずに逃げにくく、刃先付近に集中しやすいです。
刃先温度が上がると工具の摩耗が一気に進み、チッピングや欠損が起こりやすくなります。一般的な鋼材と同じ感覚で切削速度を設定すると、工具寿命が極端に短くなるケースも少なくありません。
化学的に活性で溶着が起こりやすい
チタンは高温下で他の物質と反応しやすく、切削中に被削材が刃先へ付着する溶着が発生しやすい材料です。溶着した部分が剥がれ落ちる際に刃先の一部を持っていくため、チッピングの原因になります。
溶着は仕上げ面の悪化や寸法精度のばらつきにもつながるため、工具材種やコーティングの選定、クーラントの供給方法を工夫することが重要です。
ヤング率が低くビビリやたわみが発生しやすい
チタンのヤング率(縦弾性係数)は鉄の約半分と低く、切削抵抗を受けると変形しやすい性質があります。薄肉部品や細長いワークでは、加工中にワークがたわんで逃げてしまい、寸法精度が安定しにくいです。
また、ワークが弾性変形を繰り返すことでビビリが発生し、仕上げ面にびびり模様が残ることもあります。ワークの保持方法や工具の突き出し長さなど、加工系全体の剛性を高める工夫が欠かせません。
切りくずが発火するおそれがある
チタンは、細かい切りくずや粉末状になると燃えやすくなる性質があります。特に研削加工や、クーラントを使わない乾式加工では、切りくずが高温になって発火するリスクがあるため注意が必要です。
加工時は十分な量のクーラントを供給し、機内に切りくずを溜め込まないようこまめに清掃しましょう。万が一に備えて、金属火災に対応した消火器を用意しておくと安心です。
チタンの主な加工方法

チタンは、用途や製品形状に応じてさまざまな方法で加工されます。ここでは、代表的な加工方法を紹介します。
切削加工
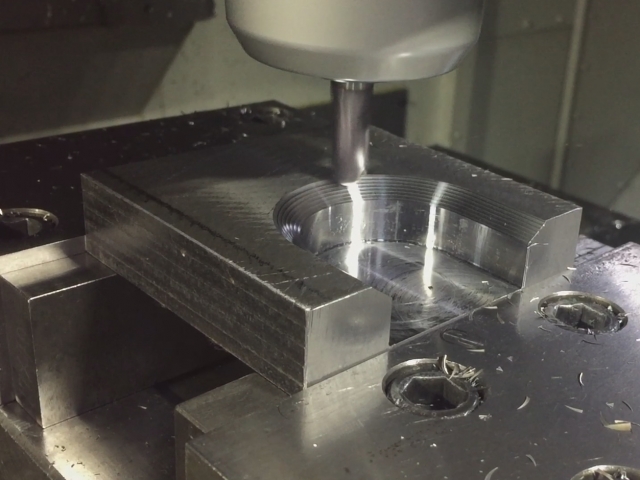
切削加工は、旋盤やマシニングセンタを用いて、ドリルやエンドミル、バイトなどでチタンを削る加工方法です。複雑な形状や高い寸法精度が求められる部品に適しており、航空機部品や医療用インプラントの製作で多く用いられています。
チタン加工の中でも特にノウハウが問われるのが切削加工です。工具選定や切削条件の設定を誤ると、工具寿命の低下や加工不良が起こりやすいため、材料特性を踏まえた条件出しが欠かせません。
溶接加工
チタンは溶接が可能な金属ですが、高温になると大気中の酸素や窒素を吸収して脆くなる性質があります。そのため、TIG溶接などを行う際は、アルゴンガスなどの不活性ガスで溶接部や裏面をしっかりとシールドする必要があります。
シールドが不十分な場合、溶接部が変色し、酸素や窒素の吸収によって延性や靭性が低下する可能性があります。そのため、溶接部の色はシールド状態を確認する目安のひとつです。
曲げ・プレス加工
純チタンの板材は、曲げ加工やプレス加工にも対応できます。ただし、チタンはヤング率が低いため、曲げた後に元の形状へ戻ろうとするスプリングバックが大きくなりやすいです。
狙いの角度を得るためには、スプリングバック量を見込んだ金型設計や、温間加工などの工夫が求められます。
レーザー加工・ワイヤー放電加工
板材の切断や複雑な輪郭形状の加工には、レーザー加工やワイヤー放電加工が用いられることもあります。工具が直接ワークに接触しないため、切削加工に比べて工具摩耗の問題が発生しにくい点がメリットです。
一方で、加工面に熱影響層が残る場合があるため、用途によっては後工程で除去する必要があります。
チタンの切削加工を安定させるポイント
チタンの切削加工を安定させるためには、主に5つのポイントを押さえておくことが大切です。チタンを切削加工する際は、必ず確認しておくようにしましょう。
切削速度を抑えて熱の発生を抑制する
チタン加工では、切削速度が工具寿命に大きく影響します。切削速度を上げるほど刃先温度が上昇するため、一般的な鋼材よりも低めの切削速度に設定するのが基本です。
具体的な条件は、工具メーカーが公開している推奨切削条件を目安にしつつ、実際の摩耗状態を見ながら調整しましょう。
送りと切込みをしっかり確保する
熱を抑えたいからといって、送りや切込みを小さくしすぎるのは逆効果です。刃先が材料を削らずにこする状態になると、摩擦熱が増えて工具摩耗が早まり、加工面の硬化も招きます。
切削速度は抑えつつ、送りは適度に確保して「しっかり削る」ことを意識するのが、チタン加工を安定させるコツです。
クーラントを十分に供給する
熱がこもりやすいチタン加工では、クーラントによる冷却が欠かせません。刃先に確実にクーラントが届くよう、ノズルの向きや供給量を見直しましょう。
設備が対応している場合は、高圧クーラントやスルークーラントの活用も効果的です。刃先を直接冷却できるだけでなく、切りくずの排出性も向上するため、溶着や切りくずの噛み込みを抑えられます。
加工系全体の剛性を高める
ビビリやたわみを抑えるためには、機械・ツーリング・工具・ワーク保持を含めた加工系全体の剛性を高めることが重要です。工具の突き出し長さはできるだけ短くし、振れ精度と把持力に優れたツーリングを選びましょう。
薄肉部品の場合は、治具でワークを支える、加工順序を工夫して剛性の高い状態で加工するなど、ワーク側の対策も効果的です。
工具の摩耗状態をこまめに確認する
チタン加工では、刃先が摩耗して切れ味が落ちると、切削抵抗と発熱が急激に増加します。摩耗が進んだ工具を使い続けると、欠損やワークの損傷につながるため注意が必要です。
工具の交換時期は、加工本数や加工時間で管理しておくと安定しやすくなります。摩耗の傾向を記録しておけば、切削条件や工具仕様を見直す際の判断材料にもなるでしょう。
チタン加工に適した工具選びのコツ
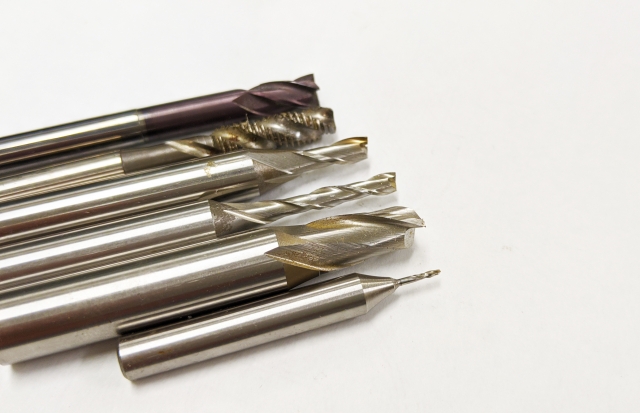
チタンを安定して加工するためには、工具の材種や形状の選び方も重要です。ここでは、工具選びのコツを紹介します。
耐熱性と靭性を兼ね備えた材種を選ぶ
チタンの切削加工では、主に超硬工具が使用されます。刃先に高い熱負荷がかかるため耐熱性が必要ですが、ビビリや断続切削による衝撃にも耐えられる靭性も欠かせません。
ハイス工具は靭性に優れる一方で耐熱性に劣るため、低速での加工やタップ加工など、用途を限定して使用されるのが一般的です。
切れ味のよい刃先形状を選ぶ
チタン加工では、すくい角を大きくとった切れ味のよい刃先形状が適しています。切削抵抗を下げることで発熱やビビリを抑えやすくなり、加工硬化の抑制にもつながります。
エンドミルの場合は、不等分割や不等リードの形状を選ぶことで共振を抑え、ビビリの発生を低減できます。切りくずがスムーズに排出されるよう、溝形状にも注目して選びましょう。
溶着しにくいコーティングを選ぶ
コーティングは、工具の耐熱性や耐摩耗性を高め、溶着を抑制する役割を担います。チタン加工向けには、耐熱性に優れたAlCrN系やTiAlN系のコーティングなどが用いられることが多いです。
ただし、最適なコーティングは加工方法や切削条件によって異なるため、工具メーカーに相談しながら選定することをおすすめします。
チタン加工には特殊切削工具の導入もおすすめ
標準工具でチタン加工を行っていても、工具寿命が安定しない、ビビリが収まらない、切りくずが詰まるなどの課題が解決しないケースは少なくありません。こうした場合は、加工内容に合わせて設計する特殊切削工具の導入が有効です。
例えば、段付き形状の穴加工を1本の工具で行う段付きドリルや、深い溝を加工するためのロングネックエンドミルなどは、工程集約や加工の安定化に貢献します。刃先形状やコーティング、クーラント穴の位置まで現場に合わせて最適化できるため、工具寿命の延長や品質の安定が期待できるでしょう。
特殊切削工具を依頼する際は、チタンをはじめとする難削材の加工実績があるか、設計から再研磨まで一貫して対応できるかを確認しておくと安心です。
【決定版】
特殊切削工具メーカーTOP10!
高精度な加工を支える優良メーカーを厳選し、
技術力・提案力・納期などを徹底比較。
自社の課題や目的に応じた最適なパートナーが
きっと見つかります。
チタン加工に関するよくある質問
チタン加工に関するよくある質問に回答します。チタン加工を検討している方は、ぜひ参考にしてみてください。
Q:純チタンとチタン合金ではどちらが加工しやすいですか?
一般的には、純チタンの方が加工しやすいとされています。チタン合金は強度が高い分、切削抵抗や刃先への熱負荷が大きくなるため、工具摩耗が進みやすいです。ただし、純チタンも粘りが強く溶着しやすいため、鋼材と同じ感覚で加工できるわけではありません。
Q:チタン加工でクーラントは必須ですか?
基本的には、クーラントを使用した湿式加工が推奨されます。チタンは熱がこもりやすく、切りくずが発火するリスクもあるため、十分な冷却が欠かせません。乾式加工を行う場合は、切削条件や工具の選定、切りくずの管理に特に注意が必要です。
チタン加工は材料特性に合わせた工具選びが重要
チタンは、熱伝導率の低さや溶着のしやすさ、ヤング率の低さなど、切削加工を難しくする性質を複数持つ材料です。安定して加工するためには、切削速度を抑えつつ送りを確保し、クーラントと剛性を十分に確保するなど、材料特性に合わせた条件設定が求められます。
また、工具の材種や刃先形状、コーティングの選定も、加工の成否を左右する重要なポイントです。標準工具で改善しきれない場合は、チタン加工の実績がある特殊切削工具メーカーに相談し、現場に合わせた工具の導入を検討してみてください。
おすすめの特殊切削工具メーカー
-
高品質 なら!
-
技術力 なら!
-
短納期 なら!
-
提案力 なら!
この記事の執筆者
特殊切削工具メーカー比較サイト編集部
おすすめの特殊切削工具メーカーを厳選してまとめた比較サイトです。特殊切削工具に関する基礎知識からメーカーを選ぶ際のポイントなども紹介しています。一般切削工具では対応が難しい形状の加工や生産効率アップの実現のため、特殊切削工具の導入を必要とする製造現場の担当者様に役立つ情報をまとめましたので、ぜひチェックしてください。